双向直流电源在储能变流器测试、动力电池充放电、光伏逆变器老化、新能源汽车电机控制器试验中用得多,设备要长期承受能量正反向流动,功率器件、控制算法、散热结构任何一个环节不到位,都会在连续运行中暴露出来。采购方在签合同之前到厂家实地走一趟,看到的厂房、设备、人和记录,比销售发来的彩页更能说明问题。
产能考察:订单排期和交付节奏
产能不是一个数字,是厂房里的工位、在制品和备料共同形成的。到了厂家先看装配区有多少个工位、有多少台设备同时在装、柜体是自制还是外协。双向直流电源的柜体、变压器、电抗器如果全部外协,交期和质量就掌握在别人手里,赶工期时容易出现前后批次结构不一致的情况。
再看关键器件的库存。IGBT模块、碳化硅器件、控制芯片、电流传感器这些物料采购周期长,[1]备料充足的厂家在合同约定的交期上更有把握。车间里在制品的数量、老化区排队的机器数量,都能反映当前的订单饱和度。产能吃紧时,厂家会把部分工序转给协作厂,焊线、喷涂、线束加工这些环节一转出去,工艺一致性就要打问号。
品控考察:从进料检验到出厂老化
品控看的是流程和记录。进料检验有没有台账,关键器件是否逐批抽检,不合格品怎么隔离和处置。装配现场看线束压接是否用专用工具、螺栓有没有力矩标记、接地线是否单独走、强弱电是否分开布线。这些细节不做标记,出厂后维护人员拆装一次就可能留下隐患。
测试区是重点。功率分析仪、示波器、可编程负载、耐压测试仪、绝缘电阻测试仪是否配备,出厂前是否做满载老化,老化时长多少,是逐台做还是抽检。双向直流电源的老化要覆盖能量回馈工况,正向和反向都要跑,只看空载或轻载数据说明不了问题。温升测试的数据、记录保存年限、返修机的故障分类统计,这些都能在车间和品质部门查到。现场整洁程度、物料摆放、不良品区是否有明显标识,同样反映管理水平。
研发考察:方案是自研还是外购
双向直流电源的核心在控制板和控制算法。到研发部门看人员构成,硬件、软件、结构、测试各有多少人,控制板是自研还是买现成方案。用DSP还是FPGA,采样电路怎么设计,电流环电压环的响应指标怎么标定,并机运行时均流怎么处理,这些决定了设备在客户现场能不能稳定跑下去。
上位机软件和通讯协议也在这里看。Modbus、CAN、以太网接口是否齐全,协议文档是否开放,能不能按客户的测试台上位机做对接。实验室里有没有功率级测试平台、能不能做EMC相关测试、有没有专利和软件著作权,研发负责人能不能讲清楚某个拓扑的取舍原因。客户提出改电压范围、改电流档位、改通讯接口时,研发有没有能力接住,实地聊一次就有判断。
售后考察:响应速度和备件储备
售后看两样东西,人和件。售后工程师有多少人,覆盖哪些区域,接到报修后多长时间能给出方案、多长时间能到现场。备件库里风扇、控制板、功率模块、传感器这些易损件有没有现货,客户停机等一个模块等两周,损失往往超过设备本身的差价。
质保期限、质保范围、是否提供现场调试和操作培训、远程支持用什么方式,这些内容写进合同之前,先在售后部门核对一遍。翻一翻维修记录和客户回访记录,能看到设备在真实工况下的表现。
| 考察环节 | 现场要看的内容 | 反映的问题 |
|---|---|---|
| 产能 | 装配工位数量、在制品、关键器件库存、外协比例 | 交期能否保证、批次一致性 |
| 品控 | 进料检验台账、力矩标记、满载老化记录、温升数据 | 出厂设备的一致性和可靠性 |
| 研发 | 控制板自研情况、研发人员配置、实验室平台、通讯协议 | 定制能力和长期技术支撑 |
| 售后 | 售后人数、备件库存、维修记录、响应流程 | 故障停机时间和使用成本 |
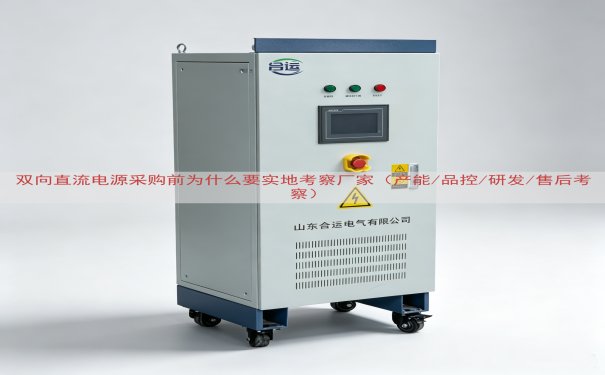
山东运电气有限公司在双向直流电源的研制和生产上有自己的装配区、老化测试区和研发部门,控制方案与上位机软件由公司内部团队完成,售后备件库常备易损件。设备的功率范围、电压电流档位、通讯接口可以根据测试台的要求做调整,具体的产能情况、交期安排和产品报价,可以查看公司网页上的联系电话沟通确认。
参考文献
- IGBT模块 — 来源:百度百科
暂无评论,快来抢沙发吧!