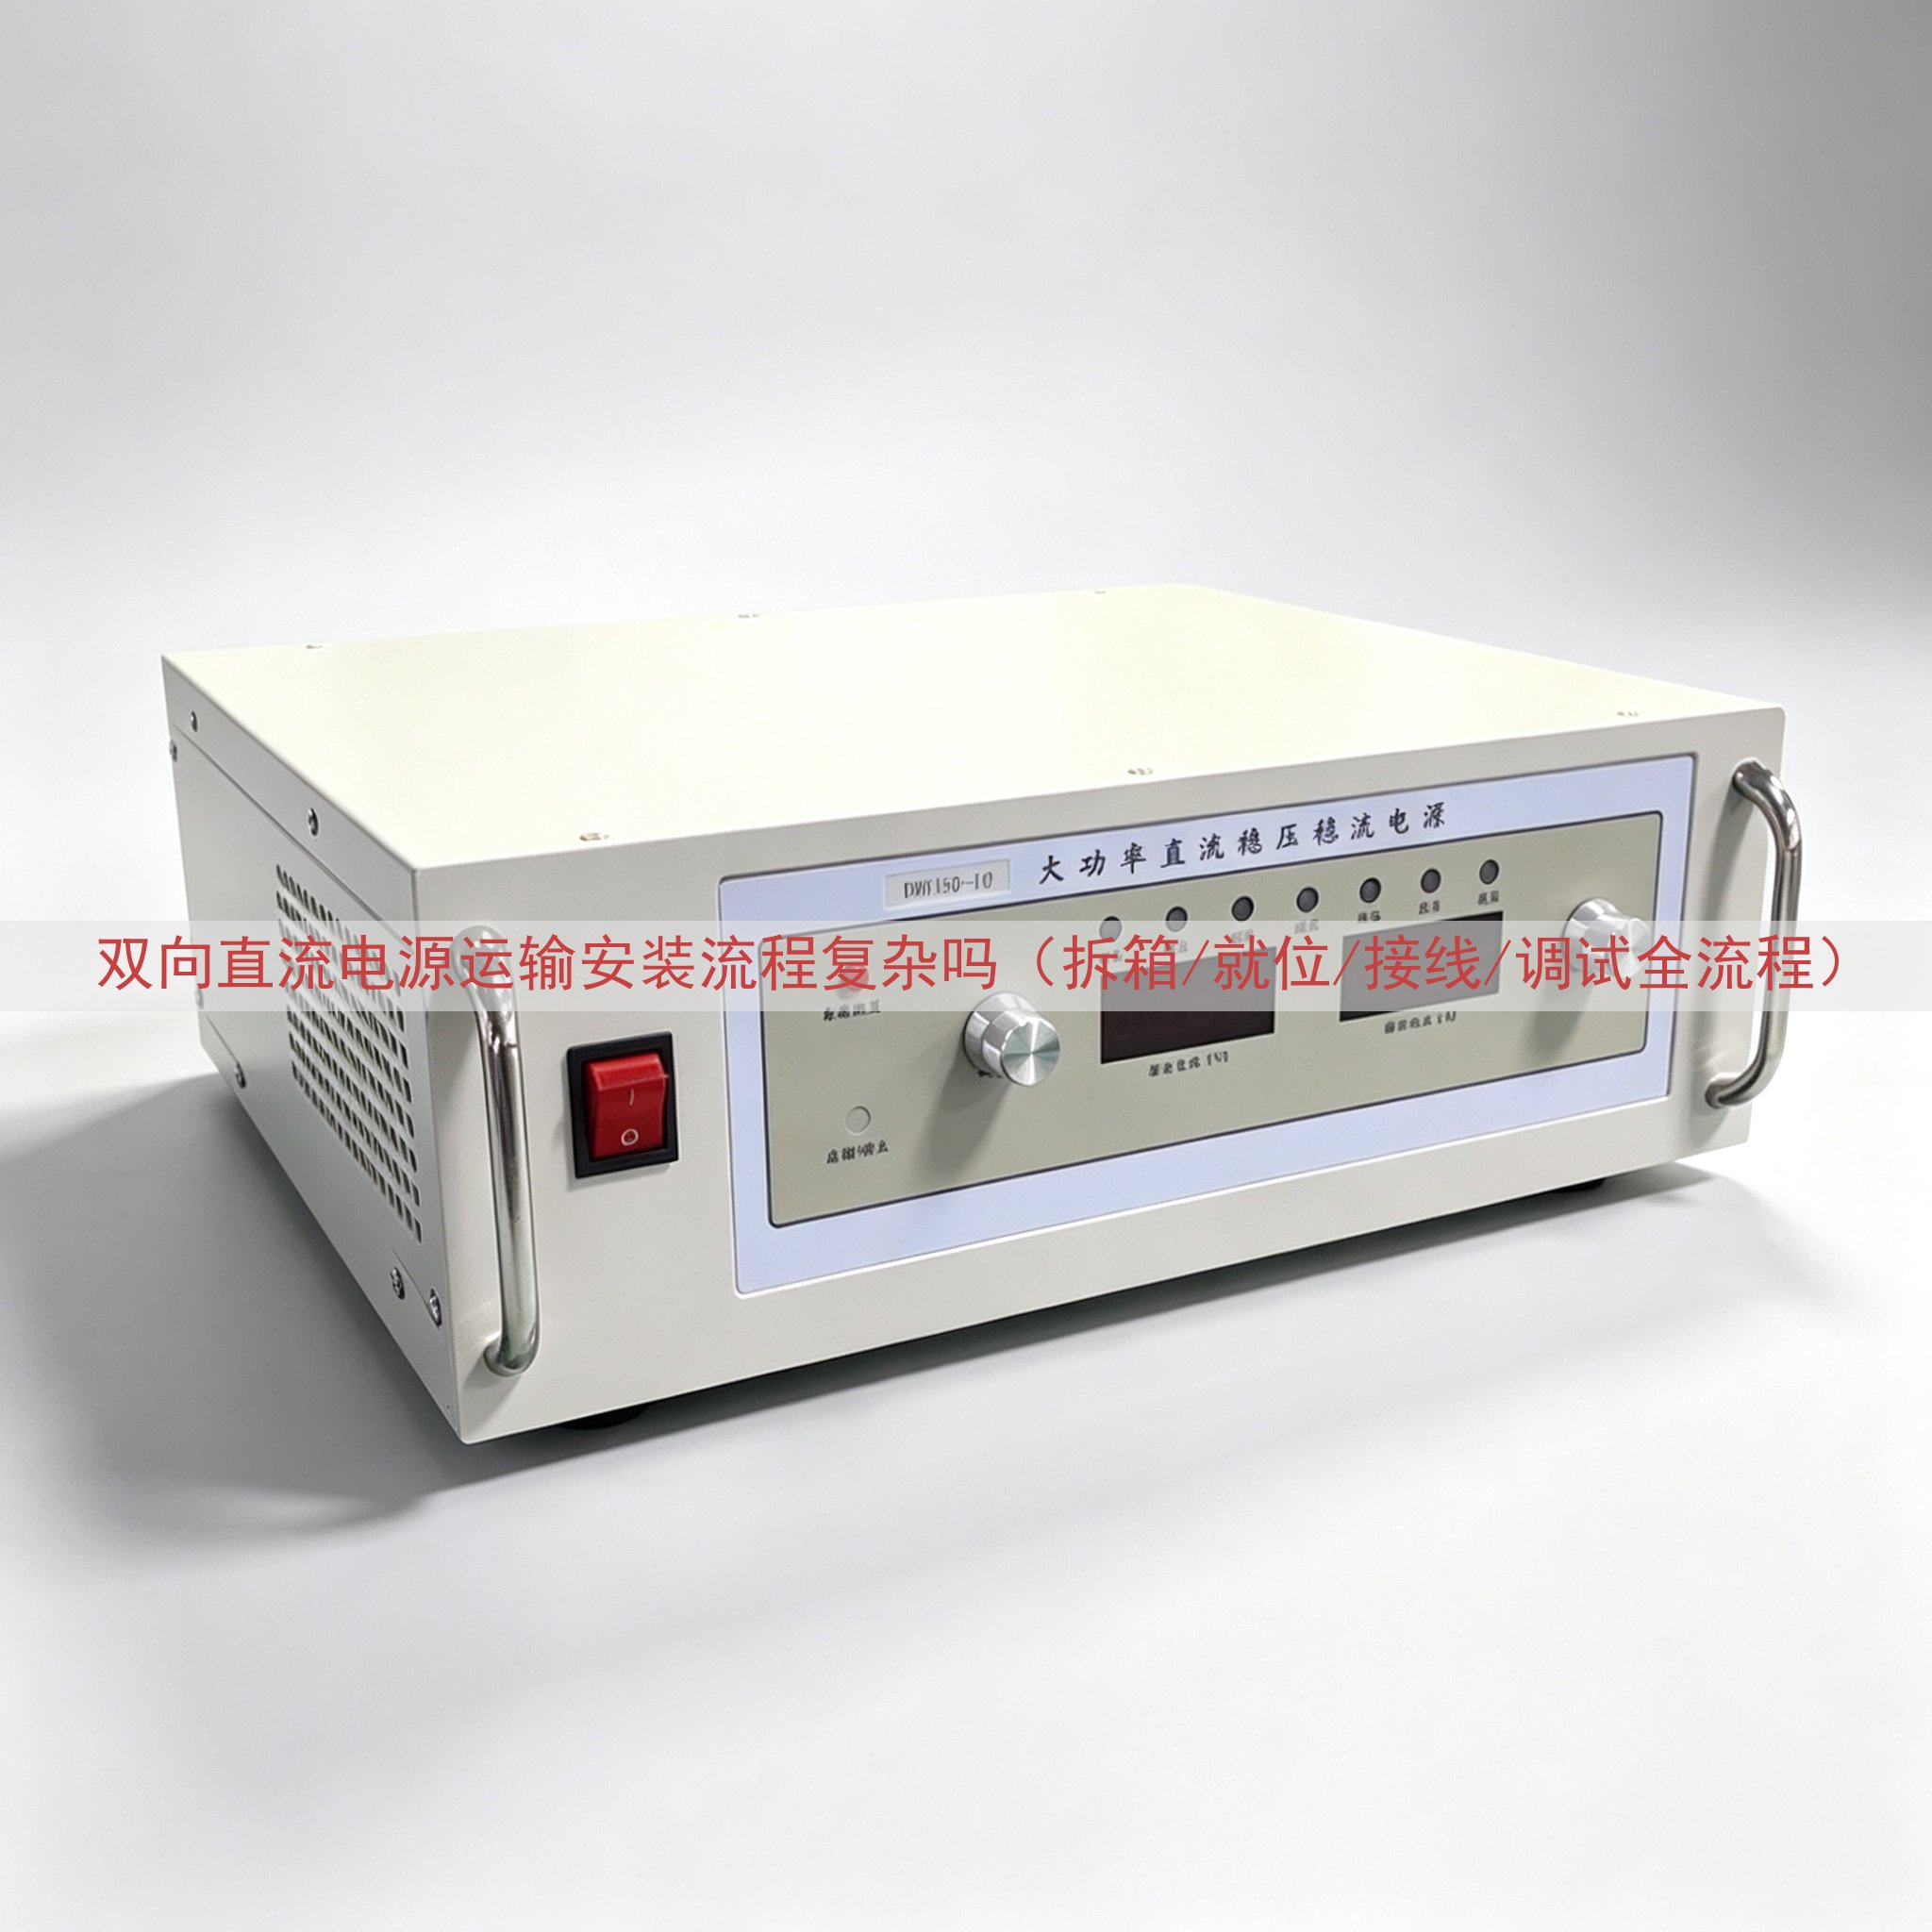
双向直流电源在电池充放电测试、储能变流器老化、电机控制器对拖、光伏逆变器并网试验这些场合用得比较多。设备功率从几千瓦到几百千瓦都有,体积和重量差别大,运输安装的难易程度也跟着变。下面按拆箱、就位、接线、调试四个环节,把现场实际遇到的情况逐条列出来。
一、拆箱环节
设备到现场,先看外包装。木箱、木托盘、防潮膜、干燥剂、倾斜指示标签、震动指示标签是常见配置。标签变色说明运输途中出现过倾倒或者剧烈冲击,这种情况要在签收前拍照记录,并且联系厂家。
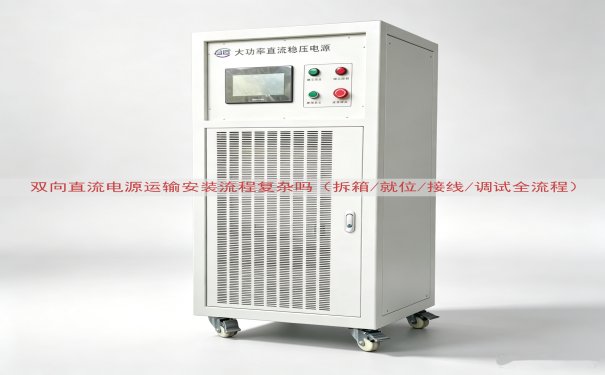
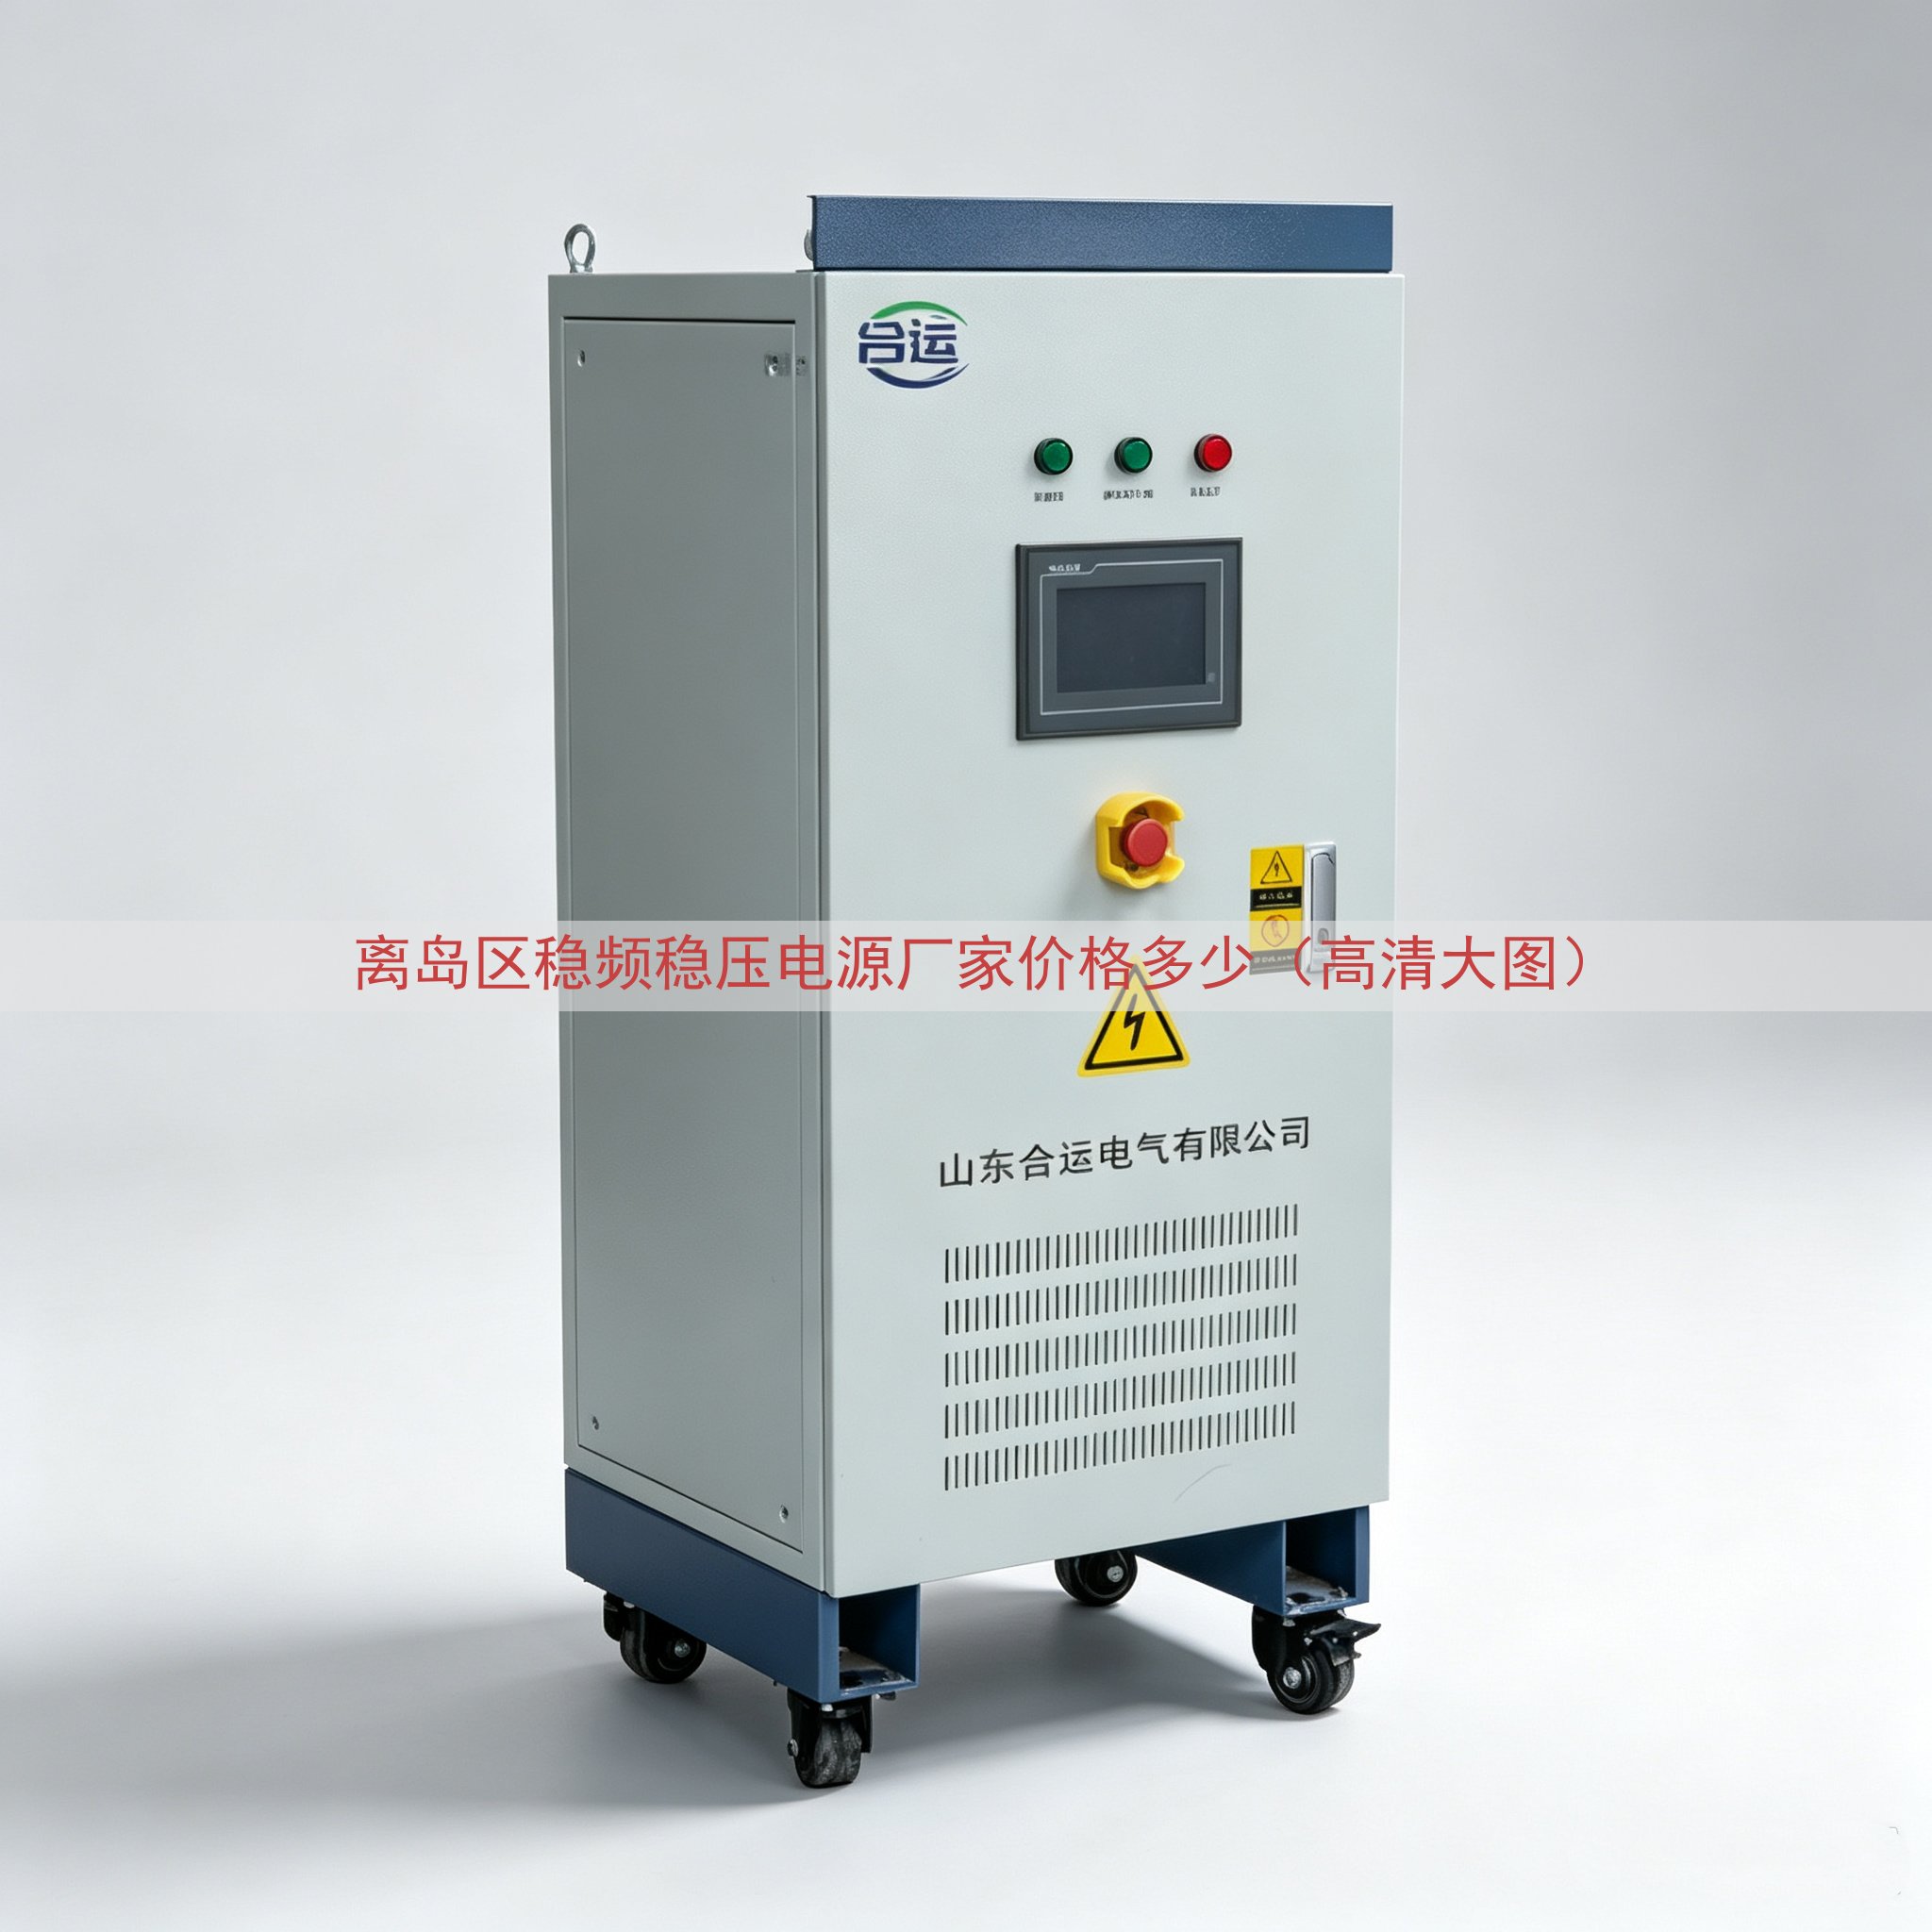
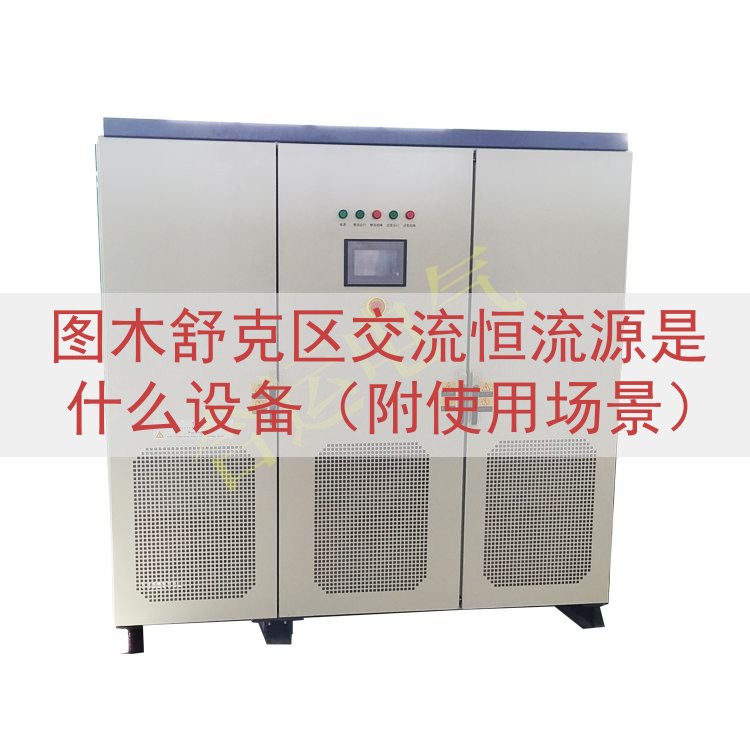
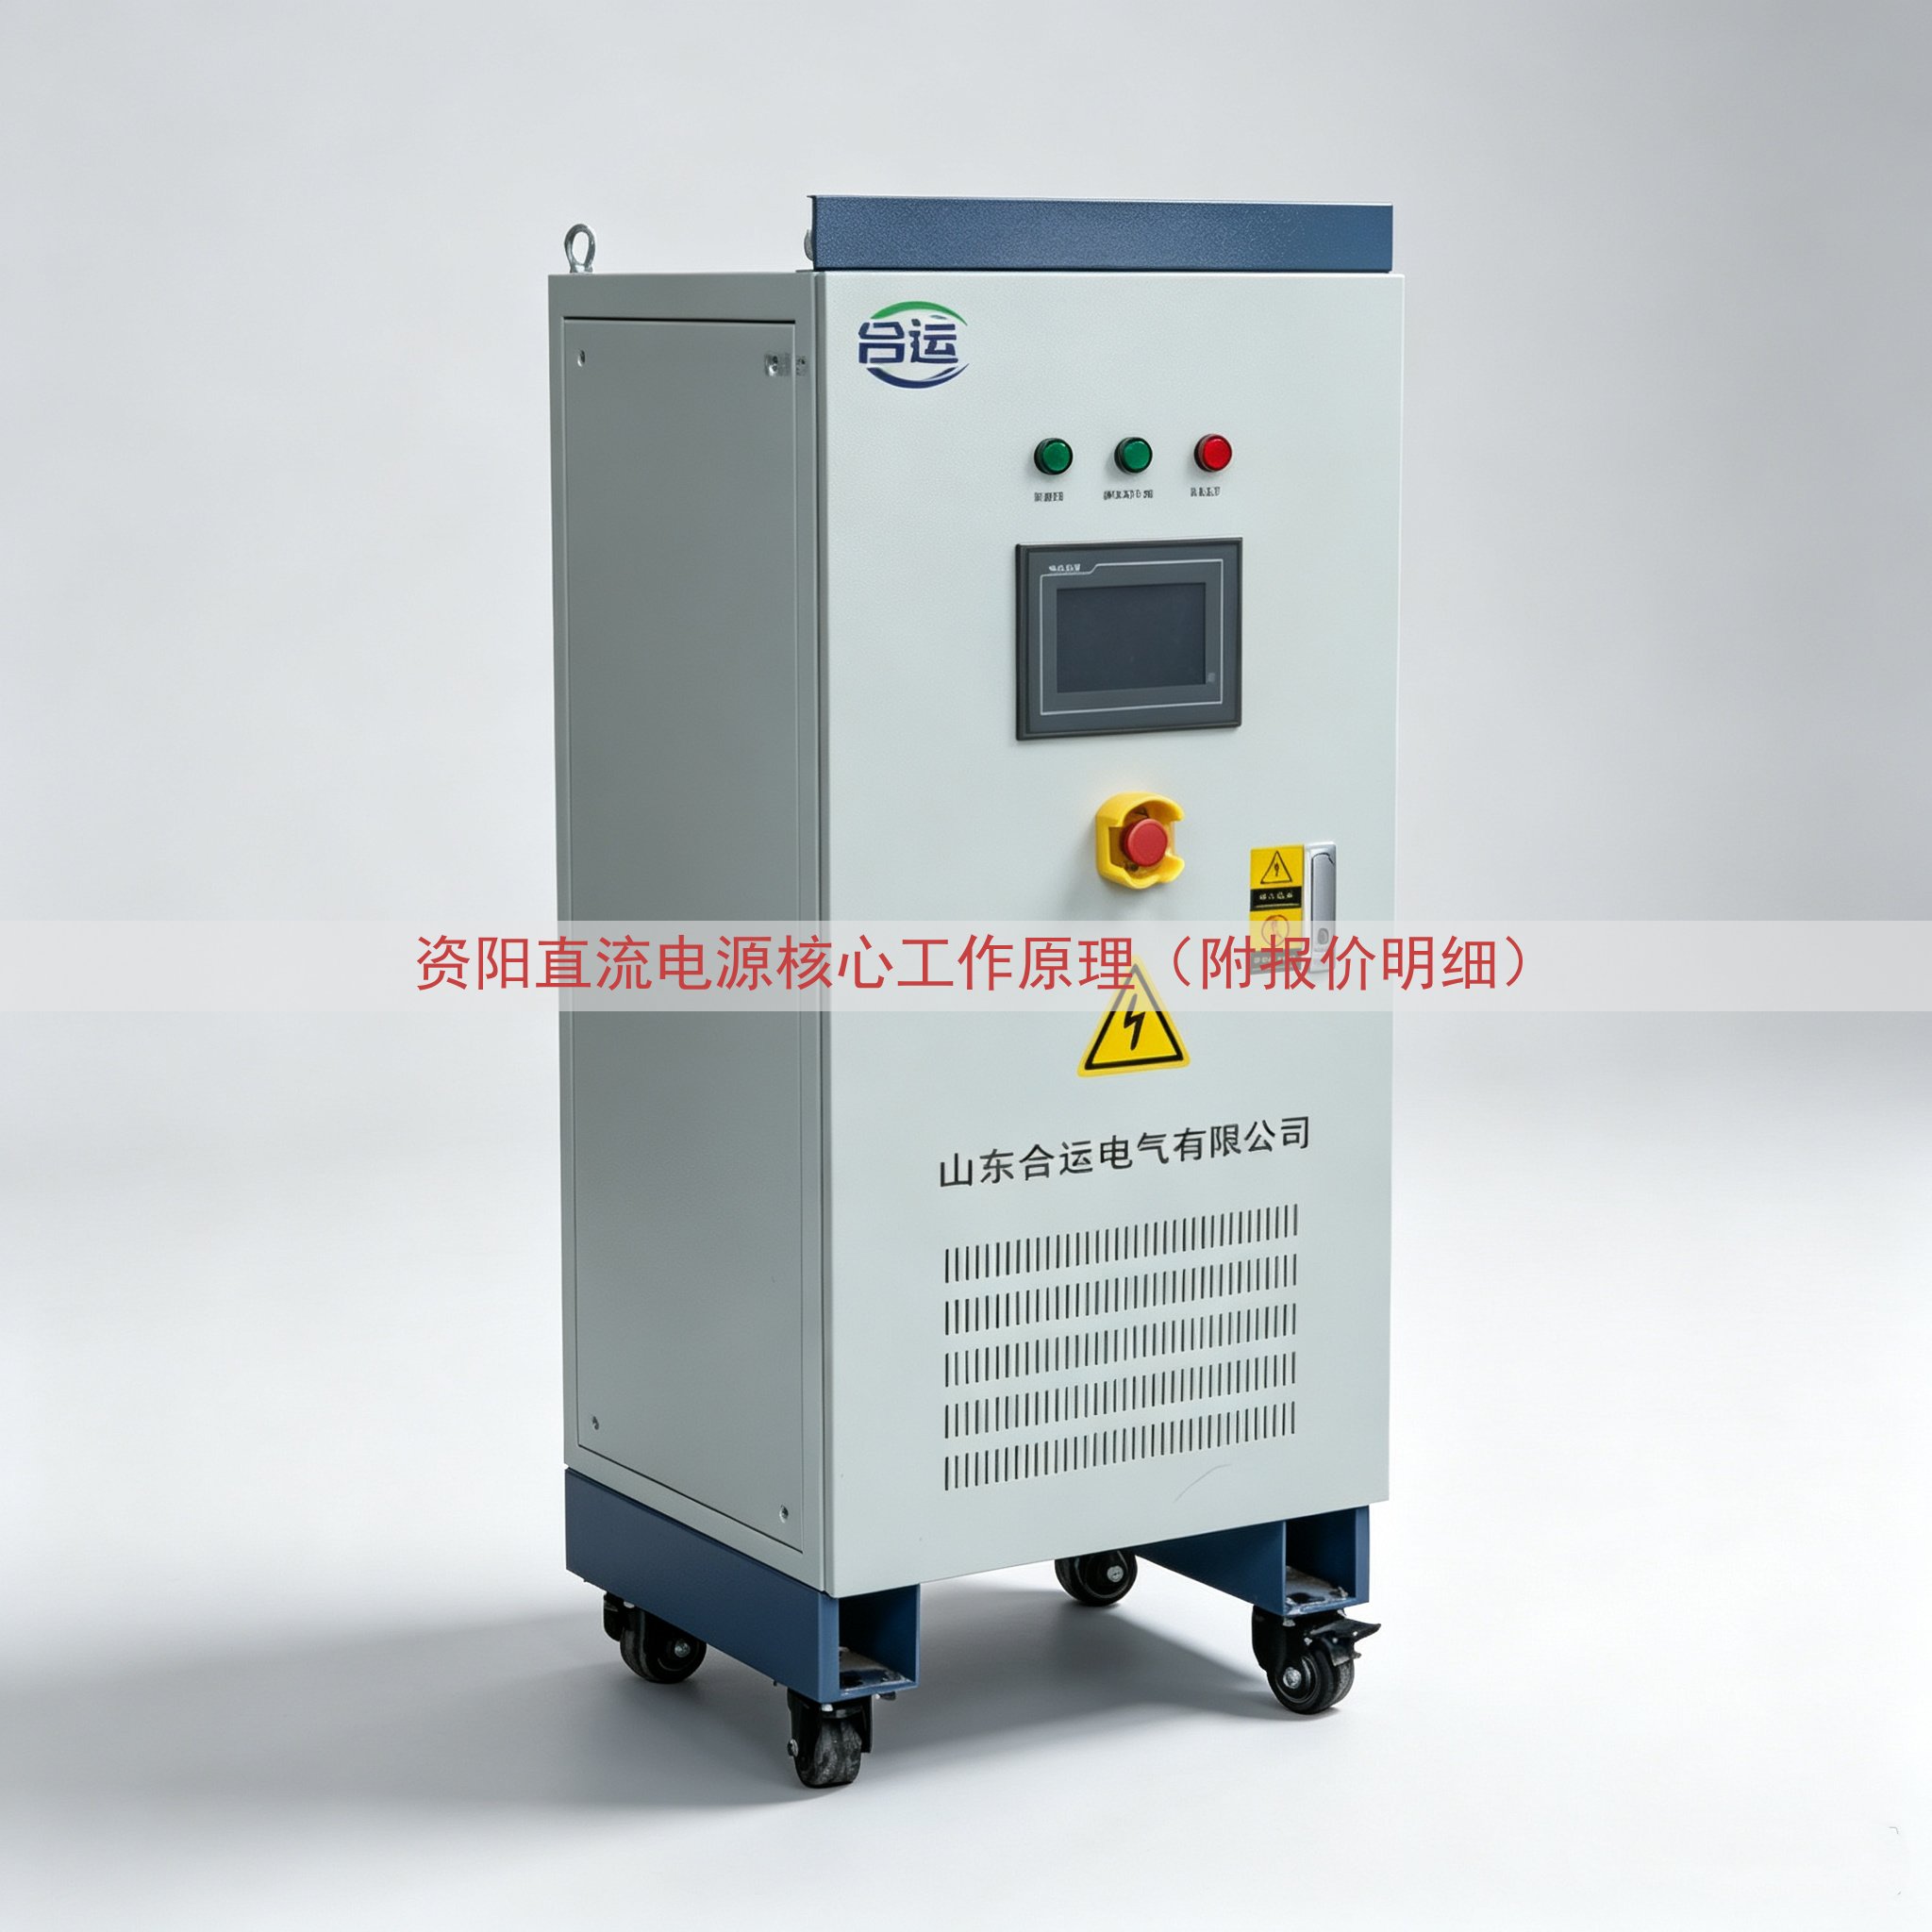
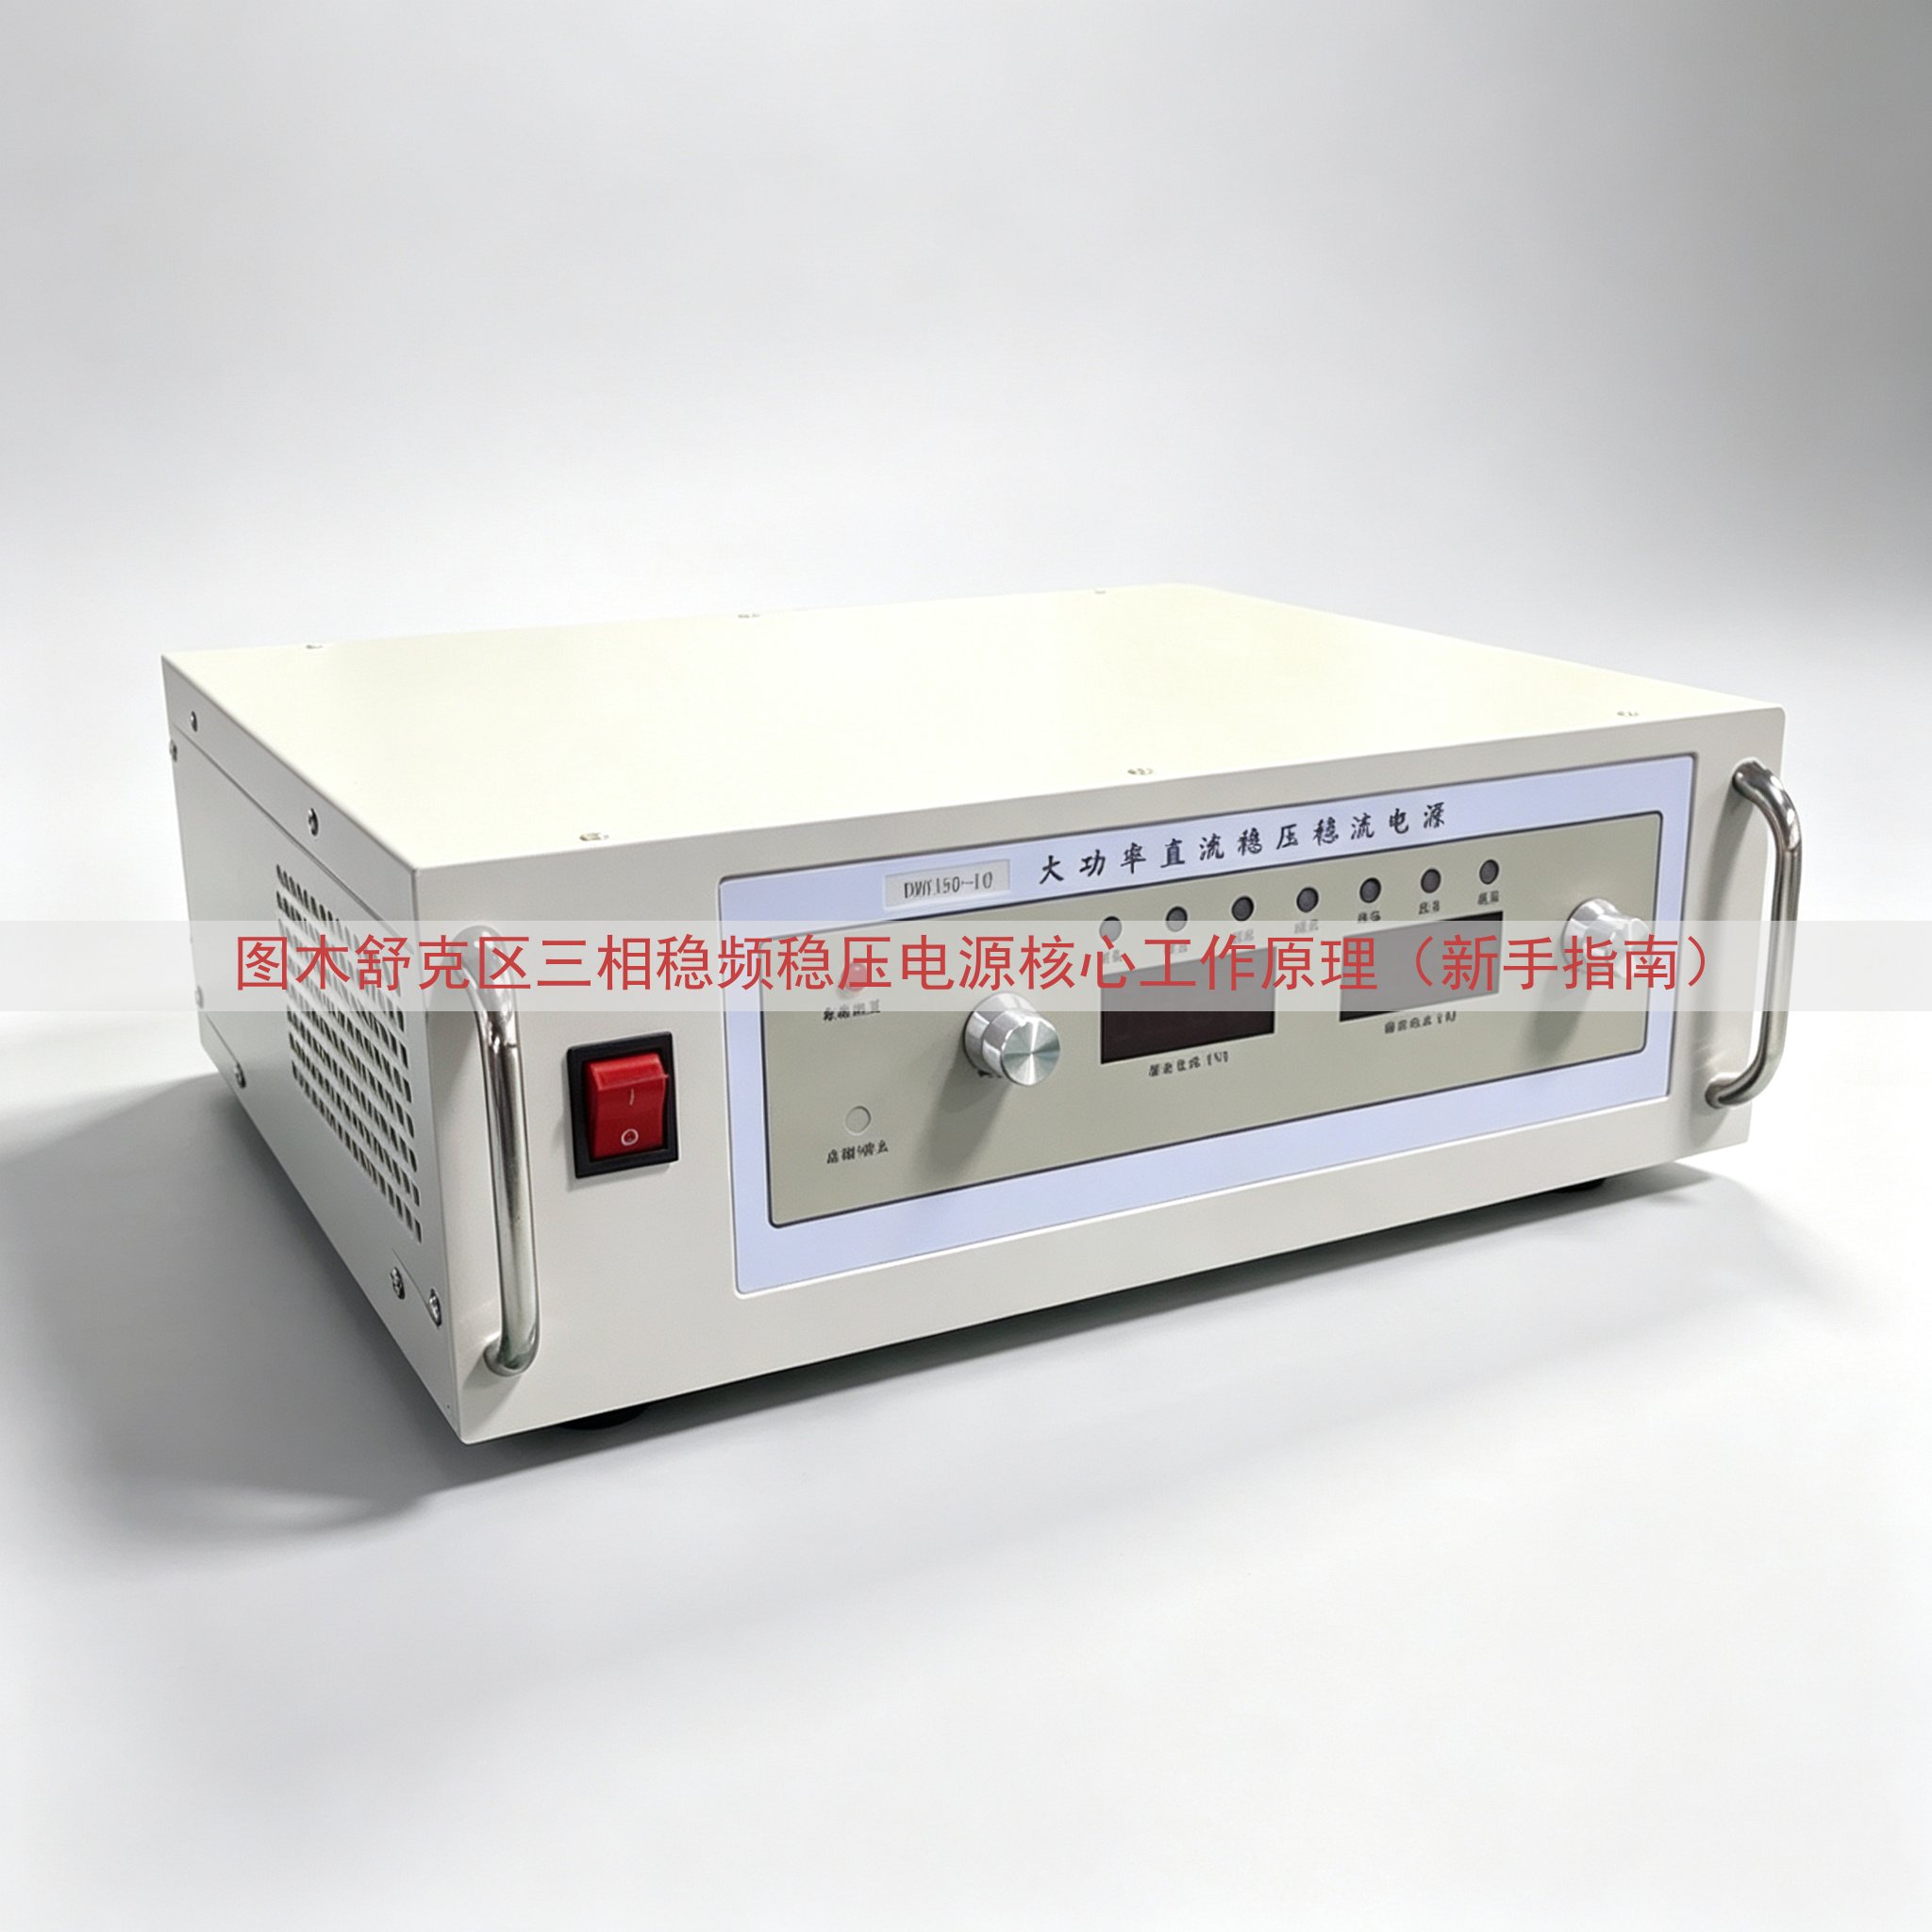
拆箱顺序一般是先拆顶盖,再拆侧板,最后取底部固定螺栓。立式机柜通常用四颗M12或者M16螺栓固定在托盘上,拆之前要把机柜和托盘之间的打包带剪断。卧式机箱重量小一些,两三个人可以抬下来;立式机柜需要叉车或者吊车配合。
随箱附件包括说明书、合格证、出厂测试报告、电源线、通信线、端子、保险丝、钥匙。山东运电气有限公司发货时把这些附件单独装在一个文件袋里,固定在机柜侧面,现场清点比较方便。
二、就位环节
就位之前要确认地面承重、通风空间、配电容量、接地条件、环境温湿度这几项。立式机柜背后和两侧一般要留出维护通道,顶部出风的机型上方不能堆放杂物。
| 检查项目 | 常见要求 | 现场容易出问题的地方 |
|---|---|---|
| 地面承重 | 按满载重量核算,一般不低于500kg/m² | 二楼车间楼板未做加固 |
| 维护空间 | 机柜后方留600mm以上,侧面留300mm以上 | 靠墙安装,后期无法开门检修 |
| 环境温度 | 0℃~40℃,湿度不高于90%且无凝露 | 靠近烘箱、注塑机等热源 |
| 通风 | 进风口和出风口不被遮挡 | 防尘网长期不清洗 |
| 接地 | 独立接地,接地电阻按要求测量 | 与焊机共用接地排 |
带脚轮的机柜推到位置后要放下调节脚,让脚轮离地,避免长期受力变形。没有脚轮的机柜用叉车插进底部槽钢搬运,起升和落下都要慢,防止倾斜。
三、接线环节
接线分直流侧、交流侧、接地、通信四部分。直流侧接电池或者被测对象,交流侧接电网或者负载,通信接上位机、PLC或者CAN总线。
| 接线部位 | 工作 | 容易忽略的细节 |
|---|---|---|
| 直流输出 | 按正负极标识连接铜排或者端子,用力矩扳手拧紧 | 正负极接反、螺栓未复紧 |
| 交流输入 | 三相加地线,确认相序 | 相序错误导致风机反转 |
| 接地 | 机柜接地端子单独引线到接地排 | 接地线截面偏小 |
| 通信 | RS485、CAN、以太网按说明书接线 | 屏蔽层两端接地形成环流 |
| 联锁 | 急停、门禁、消防信号接入 | 联锁端子未接,保护不动作 |
线缆截面按额定电流和敷设方式选取,长距离敷设要考虑压降。大电流回路的铜排连接处要涂导电膏,螺栓按厂家给出的力矩值拧紧,这个数值一般会标注在说明书里。山东运电气有限公司在设备出厂时附带接线图和端子定义表,现场按图施工可以减少返工。
四、调试环节
调试分上电前检查、空载测试、带载测试、通信联调、保护验证几步。
上电前检查包括输入输出端子有没有短路、螺栓有没有松动、风扇能不能手动转动、机柜内部有没有遗留异物。用兆欧表测量直流侧对地绝缘电阻,读数记入调试记录。
空载测试时先合控制电,看显示屏、指示灯、风扇是否正常,再合主回路,设置输出电压电流,用万用表核对显示值和实测值之间的偏差。
带载测试按额定功率的25%、50%、75%、100%逐级加载,记录电压、电流、效率、温升。双向电源还要测试能量回馈方向的切换时间和电流波形。
通信联调把上位机或者PLC接上,读写电压电流设定值、状态字、故障码,确认地址和波特率一致。
保护验证包括过压、过流、过温、短路、反接这些项目,动作值和恢复时间要与说明书一致。
五、现场工期与人力投入
| 环节 | 单台设备大致耗时 | 参与人员 |
|---|---|---|
| 拆箱清点 | 0.5~2小时 | 2~4人 |
| 搬运就位 | 1~4小时 | 3~5人,配叉车 |
| 接线 | 0.5~1天 | 2名电工 |
| 调试 | 0.5~2天 | 1~2名调试人员 |
功率等级、通道数量、是否带能量回馈、是否需要并机运行,这些都会现场工作量。设备价格与配置相关,具体报价可以拨打官网上面的电话沟通。
山东运电气有限公司在双向直流电源的生产、发货、现场调试环节有配套流程,运输包装、附件清单、接线图纸、调试记录都有固定格式,用户可以按自己的场地条件提前核对。
暂无评论,快来抢沙发吧!