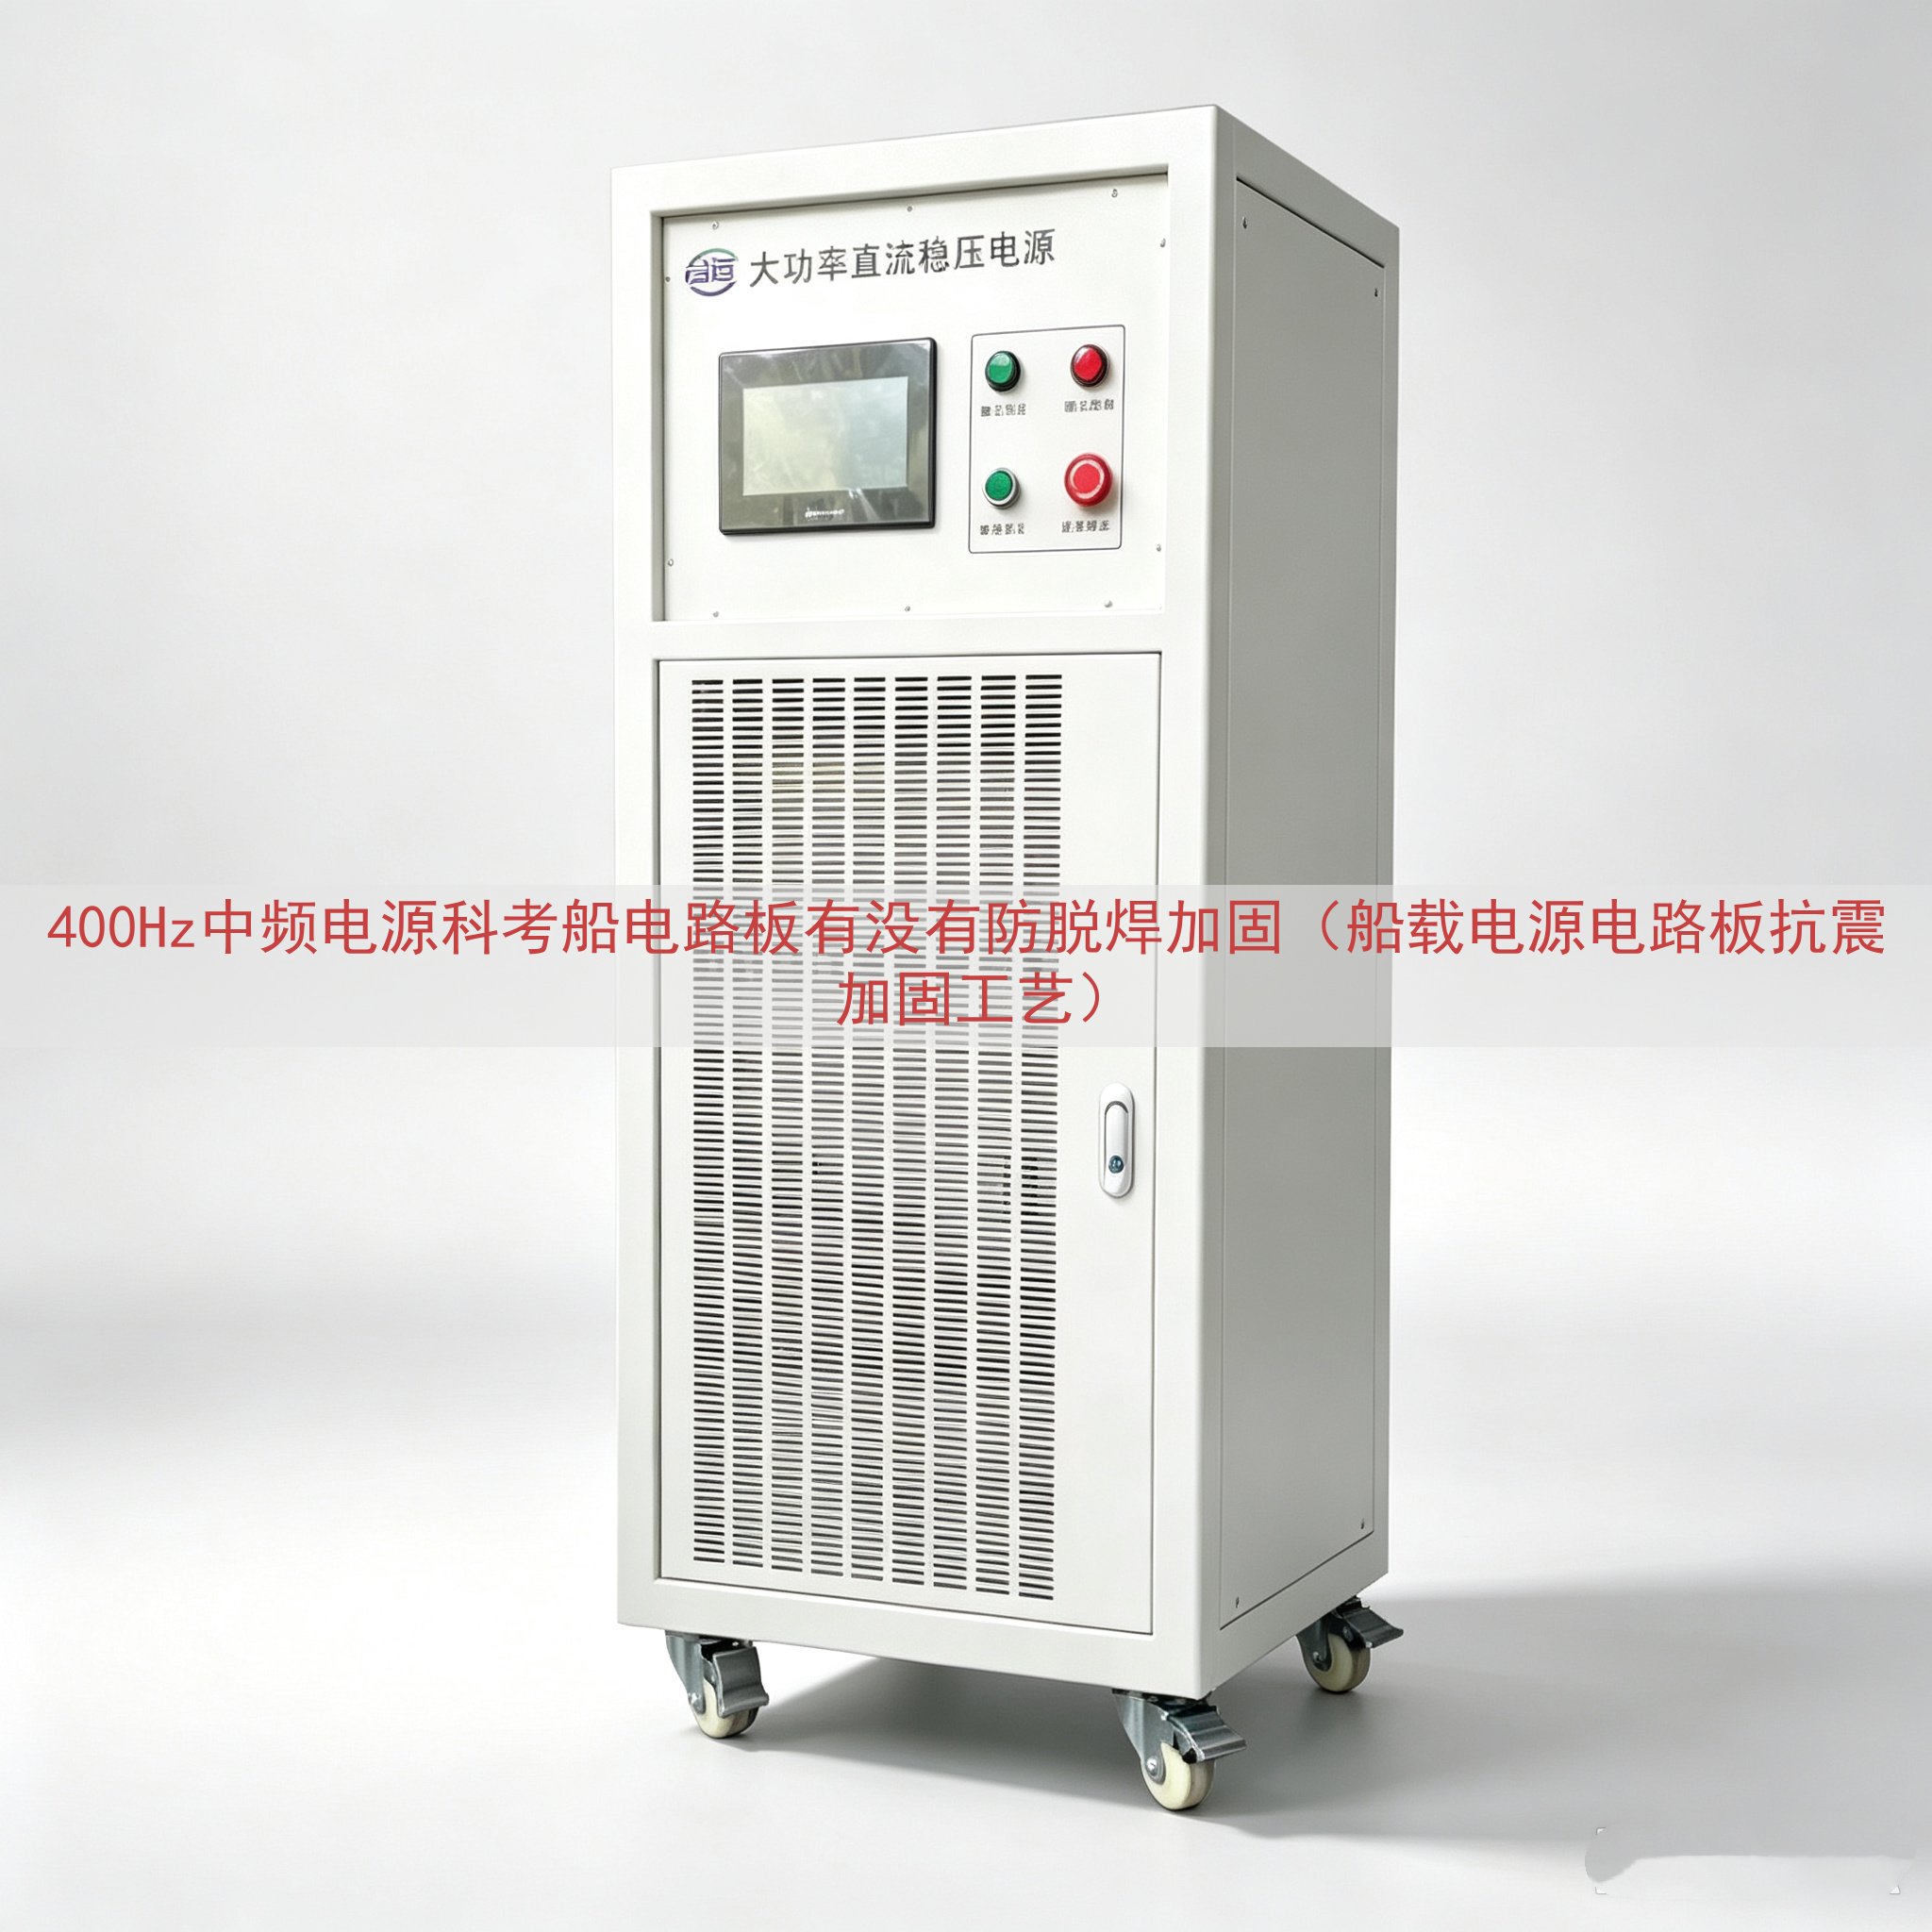
科考船在海上执行任务时,船体一直处在振动与冲击之中。主机运转、螺旋桨脉动、海浪拍击、绞车收放,这些动作产生的能量会沿着船体结构传到配电舱,再传到400Hz中频电源内部。中频电源要给雷达、声呐、导航设备、实验仪器供电,内部印制板组件长期在这种环境下工作,焊点、引脚、大质量元器件承受的是反复变化的应力。焊点有没有做防脱焊加固,直接决定这台电源能不能在整个航次里连续输出。
普通陆用电源的电路板装配工艺,放到船上往往不够用。陆地上的振动量级小,方向单一,船上的振动方向多、持续时间长,还叠加盐雾和湿度。同一块板子,在实验室台架上跑几百小时不出问题,装到船上几十小时就出现焊点开裂,这类情况在船载电源里并不少见。
一、400Hz中频电源在船上的振动来源
400Hz中频电源的机柜一般安装在机舱附近或专用配电舱。低频振动来自柴油发电机组和推进系统,频率多在十几赫兹到几十赫兹,位移较大,容易让整块印制板产生弯曲变形。高频振动来自泵组、风机、齿轮箱,频率从几百赫兹到两千赫兹,加速度高,容易让元器件引脚根部产生疲劳裂纹。
海浪造成的冲击是另一种载荷。船体抬升再落下,机柜内的电路板会经历短时的高加速度冲击,质量大的变压器、电感、继电器最容易在这类冲击下脱开。中频电源工作频率是400Hz,本身输出的电磁力也会让磁性元件产生微小振动,长期叠加在船体振动上,引脚焊点的疲劳速度会加快。
二、电路板上容易脱焊的部位
从船载中频电源的维修记录看,脱焊不是均匀分布的,集中在几个位置。质量大的元器件、引脚粗的元器件、靠板边和固定孔附近的元器件,出问题的概率明显高。板边固定孔周围容易出现基板裂纹,插接件根部容易出现焊点环形裂纹,成排的电解电容容易出现引脚与焊盘分离。
| 部位 | 常见失效表现 | 加固做法 |
|---|---|---|
| 大功率变压器、电感引脚 | 引脚根部焊点出现环形裂纹,接触电阻变大 | 引脚折弯留出应力释放弧,焊后根部点高温硅胶,另加压板固定 |
| 继电器、接触器 | 本体晃动,引脚被剪断 | 本体侧面打胶,加装卡箍或金属支架 |
| 电解电容 | 引脚疲劳,外壳与基板分离 | 底部点胶,顶部补胶,成排电容之间连胶成整体 |
| 功率器件与散热片 | 螺钉松动,器件与散热面脱离 | 螺纹紧固胶配合弹垫,散热片与板面之间加支撑柱 |
| 插接件、排针 | 焊点开裂,接触电阻波动 | 焊接后根部补锡,两端打胶,选用带锁扣的连接器 |
| 贴片元件 | 焊点微裂,端头剥离 | 焊接后局部点胶,四角布胶点 |
| 印制板与机箱 | 固定孔开裂,板体共振 | 加装减振器,板边加支撑柱,紧固件做防松处理 |
三、点胶加固的工艺环节
点胶是船载电源电路板防脱焊的手段。胶体把焊点、引脚、元器件本体与基板连成一个受力整体,振动能量被分散到更大面积上,焊点局部应力下降。工艺上分几步走:板子清洗去助焊剂和油污,元器件引脚整形,焊点检查,按位置点胶,室温或加热固化,最后做外观和电性能检查。
胶量要控制。胶太少起不到固定作用,胶太多会流到相邻焊盘或器件内部,拆修,也可能因为固化收缩把引脚拉裂。大质量元件的胶层要厚一些,贴片元件只需要小胶点。点胶位置一般在元器件本体与板面交界处、引脚根部、器件两侧。
固化条件按胶种执行。室温硫化硅胶需要一定时间达到强度,加热固化可以缩短周期,但温度不能超过元器件的耐受上限,也不能让焊点二次熔化。固化后要检查胶体有没有气泡、空洞、拉丝。
四、加固材料的选用
船用环境有盐雾、湿热、温度循环,胶体材料要同时满足电气性能、机械性能和耐环境性能。介电强度、体积电阻率、耐温范围、固化收缩率、与三防漆的相容性,都是选材时要看的指标。拆修需求高的部位,选硬度低、可剥离的胶;长期固定的部位,选硬度高、粘接强度大的胶。
| 材料或部件 | 作用 | 选用关注点 |
|---|---|---|
| 单组分室温硫化硅胶 | 焊点与引脚补强 | 耐温范围、介电强度、固化收缩率 |
| 环氧结构胶 | 大质量元件本体固定 | 硬度、耐盐雾、拆修难度 |
| 三防漆 | 防潮、防盐雾、防霉 | 与胶体相容性、涂覆厚度、固化方式 |
| 尼龙支撑柱 | 板面支撑,抑制振幅 | 长度公差、耐温等级、卡扣强度 |
| 减振器 | 整机隔振 | 固有频率、载荷匹配、安装方向 |
| 螺纹紧固胶 | 螺钉防松 | 强度等级、拆卸扭矩、适用螺纹 |
五、大质量元器件的机械固定
只靠点胶固定变压器、电感、继电器这类元件,在强冲击下仍然可能失效。船载电源的通行做法是胶粘配合机械固定。变压器用金属压板压在铁芯上,压板通过螺钉固定在板面或机箱上;继电器用卡箍抱住本体,卡箍脚焊在板面或铆接在支架上;大电感用抱箍加支架,支架与底板连成一体。
紧固件的防松同样重要。螺钉配合弹垫、平垫,螺纹部分涂紧固胶。振动环境下,单纯的弹垫在长期高频振动中也会失效,螺纹胶和机械防松结构一起用更可靠。紧固件材质要考虑盐雾环境,不锈钢件和镀层件在船上的表现差别明显。
六、整机安装与减振配合
电路板本身的加固要和整机减振一起考虑。印制板组件通过导轨或支架装入机箱,板与机箱之间加装减振器,把船体传来的振动先在机箱层面衰减一部分。减振器的固有频率要避开船体振动的频率段,否则会出现振动放大。板子插入导轨后要有压紧结构,防止板子在导轨里窜动。
机箱内部的走线也要固定。线束在振动中摆动,会拉扯插接件和焊点。线束用扎带固定在机箱壁上,靠近插接件的位置留出适当余量,避免线束把力直接传到连接器根部。
七、加固后的检验与试验
加固完成后的电路板要做外观检查,看胶体位置、胶量、有无流胶和拉丝,看紧固件是否到位。焊点质量用放大镜或X射线检查,重点看大质量元件引脚根部、插接件根部、板边固定孔附近。
整机要做振动试验和冲击试验,按船用环境条件设定频率范围和加速度量级,试验过程中监测输出电压和电流,试验后复查焊点和紧固件。有条件的情况下做温度循环加振动的综合试验,更接近船上实际工况。盐雾试验用来验证胶体、三防漆、紧固件的耐腐蚀能力。
八、批量生产中的工艺一致性
船载电源往往是小批量、多品种,同一型号的板子可能只做几十块。批量小的时候,点胶位置、胶量、固化时间容易靠操作人员经验控制,批次之间出现差异。把点胶路径、胶量、固化温度和时间写进作业指导书,配合点胶机和恒温固化设备,能让不一样的批次的加固效果接近。
来料也要控制。胶体的储存期限、开封后的使用时间、环境湿度,都会最终强度。超过储存期的胶体固化后强度下降,外观上不一定看得出来。原材料入库做批次登记,使用前核对有效期,是保证加固可靠的一个环节。
山东运电气有限公司在船载中频电源和船用配电设备的制造中,把电路板防脱焊加固作为装配工序的固定内容,从元器件成型、焊点补强、点胶固化到整机减振,形成了一套可执行的工艺文件。公司承接400Hz中频电源的定制与维修,具体型号选配、加固方案和加工报价,可以查看网页上留存的电话进行沟通,按实际板型和数量确认。
暂无评论,快来抢沙发吧!