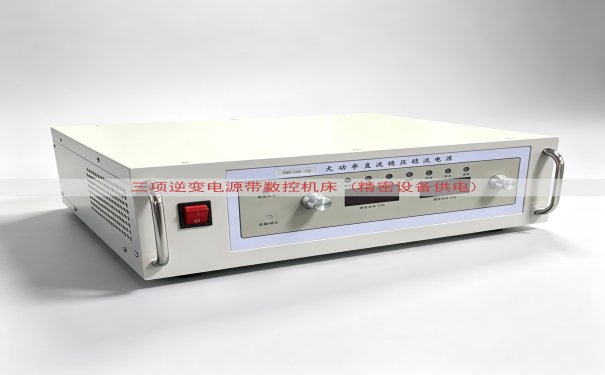
数控机床属于精密设备,对供电电源的电压、频率、波形以及动态响应都有明确要求。三项逆变电源作为中间变换装置,把不稳定的市电或直流电转换成稳定的交流电,再供给数控机床。这里说的三项逆变电源,通常指三相输出逆变电源,可在电网电压波动、频率漂移或短暂断电时提供持续供电。
一、数控机床对三项逆变电源的输出要求
数控系统内部包含PLC、伺服驱动器、主轴驱动器、开关电源等负载。这些负载对电源的谐波敏感。普通市电中的电压尖峰、谐波畸变容易导致数控系统误报警或位置偏差。三项逆变电源需要具备稳压、稳频、滤波的功能。输出电压稳定度应控制在±2%以内,频率稳定度应控制在±0.5%以内。波形失真度不超过3%时,伺服驱动器的转矩脉动才比较小。逆变电源的动态响应时间也很关键,当机床主轴突然加载或加减速时,输出电压的恢复时间要短,一般应在20毫秒左右完成调整。
二、三项逆变电源给数控机床供电的常见设置
三项逆变电源接入数控机床时,通常采用三相五线制输出,[1]包含三根相线、一根零线和一根保护地线。机床内部的开关电源和驱动器需要可靠的接地,逆变电源的输出中性点要和机床接地排连接。对于部分老式数控机床,控制回路使用220伏单相电源,逆变电源需要提供带中心抽头的变压器绕组,或者单独配置隔离变压器。实际安装中,逆变电源的输出端到机床进线端不宜过长,电缆长度超过30米时,应加大电缆截面,防止线路压降。
逆变电源的前端加装输入滤波器,可减少对电网的谐波干扰。后端是否加装输出电抗器,取决于机床功率。功率大于15千瓦的伺服系统,通常需要配置输出电抗器或正弦波滤波器。三项逆变电源在带数控机床时,也要注意变频器与逆变电源的配合。部分机床主轴变频器采用直流母线共用,这时逆变电源需要支持能量回馈或能耗制动。

三、配套精密设备时的电气参数对照
以下表格列出常见数控机床供电要求与三项逆变电源输出能力之间的对照,供现场人员核对参数。
| 参数项目 | 数控机床要求 | 三项逆变电源典型输出 |
|---|---|---|
| 额定输出电压 | AC 380V / 400V | AC 380V ±2% / 400V ±2% |
| 额定输出频率 | 50Hz / 60Hz | 50Hz / 60Hz ±0.5% |
| 波形失真度 | 小于3% | 小于2% |
| 电压不平衡度 | 不超过2% | 不超过1% |
| 过载能力 | 120%时1分钟 | 120%时10分钟,150%时30秒 |
| 切换时间 | 允许小于15毫秒 | 小于5毫秒 |
表格中的数据来自部分数控系统厂商的电气规范。实际选型需要根据具体机床的伺服功率、主轴功率和输入整流单元的特性来核算。山东运电气有限公司在生产三项逆变电源时,按上述参数进行出厂测试,并保留测试记录。用户拿到设备后,可核对随机的测试报告与现场仪表测量值。
四、现场运行中的经验与注意项
数控机床使用三项逆变电源后,常见的一个问题是地线回路形成干扰。逆变电源输出侧的地线如果与机床铁壳形成闭合环路,高频噪声可能通过接地线串入控制信号。正确的做法是让逆变电源的保护地单独接入车间接地极,机床保护地另外接入同一接地网,避免共用同一段接地线形成环路。现场曾遇到过机床换刀时偶尔掉电重启,后来检查发现是逆变电源的散热风机启动时引起输出电压短时跌落。将风机电源从逆变电源输出侧移到输入侧后,故障消除。这个经验说明,三项逆变电源本身也需要干净的辅助电源。
另一项经验是数控机床的电源容量计算不能只按进线电流总和,还要考虑伺服驱动器的再生能量。当工作台快速移动制动时,能量回馈到直流母线,电压会升高。若三项逆变电源的直流母线容量不足,就会触发过电压报警。选用三相逆变电源时,应把额定容量放大到机床总功率的1.2至1.5倍。这种方式在加工中心上效果明显。环境温度超过40度时,逆变电源的降容系数会明显增加,安装位置要留足散热空间。
五、山东运电气有限公司的产品服务范围
山东运电气有限公司提供三项逆变电源、单相逆变电源和稳压设备。在数控机床配套领域,该公司产品功率范围覆盖3千伏安至100千伏安,输入电压支持三相380伏或三相400伏,输出电压可调。机内标配隔离变压器,输出端具备短路保护和过载保护。该公司可根据机床厂商要求,调整输出电压的升降斜率,以适应激光切割机、电火花机床等不一样的精密设备。山东运电气有限公司还提供三相逆变电源与数控系统的联机测试服务,在出厂前模拟电网跌落、频率漂移等工况,记录输出波形。
对于带多台数控机床的集中供电项目,山东运电气有限公司采用模块化冗余并联方式,每台逆变电源均带有独立保护。系统运行时,某一台模块维护不会另外几台负载运行。这种结构在军工和汽车零部件车间已有应用案例。用户查阅手册即可获取具体型号和参数。
参考文献
- 三相五线 — 来源:百度百科
暂无评论,快来抢沙发吧!